在金属分切车间,0.02毫米的刃口偏差往往意味着每卷带钢多出3%的边废料。按一条年产8000吨的分切线计算,一年凭空蒸发掉的材料成本就超过20万元。这正是许多加工企业反复更换刀具供应商的根本原因——问题不在价格,而在机械刀片制造过程中对热处理变形量与刃磨精度的控制能力。
实战一:材料与硬度之间的平衡点
以常见的纵剪分条刀为例,行业常用Cr12MoV与6CrW2Si两种材质。前者淬火硬度可达HRC58-62,耐磨性好,但韧性偏弱;后者硬度略低(HRC55-58),抗冲击能力更强。传奇机械刀片在长期跟踪中发现,加工0.5-2.0毫米冷轧板时,将刃口硬度控制在HRC59±1、回火次数增至三次,可将崩刃概率从每千次换刀4.2次降至1.5次以下。这种看似微小的工艺调整,依赖的是对机械刀片制造全流程的数据积累,而非单一环节的设备堆砌。
实战二:一个分条厂的效率改善记录
安徽某带钢分条厂曾遇到棘手问题:加工1.2毫米厚镀锌卷时,刀具平均每8小时就要停机重磨,单班产量卡在45吨上不去。经现场诊断,症结在于刀片平面度超差导致剪切面毛刺超标。改用传奇机械刀片提供的机械刀片制造服务后,针对其设备主轴跳动量重新匹配了刀片厚度公差与刃口角度,并调整了隔套平行度。最终换刀周期延长至22小时,单班产量提升到58吨,毛刺高度从0.08毫米降到0.03毫米以内,客户当月即收回刀具采购成本差额。
实战三:从区位优势到交付节奏
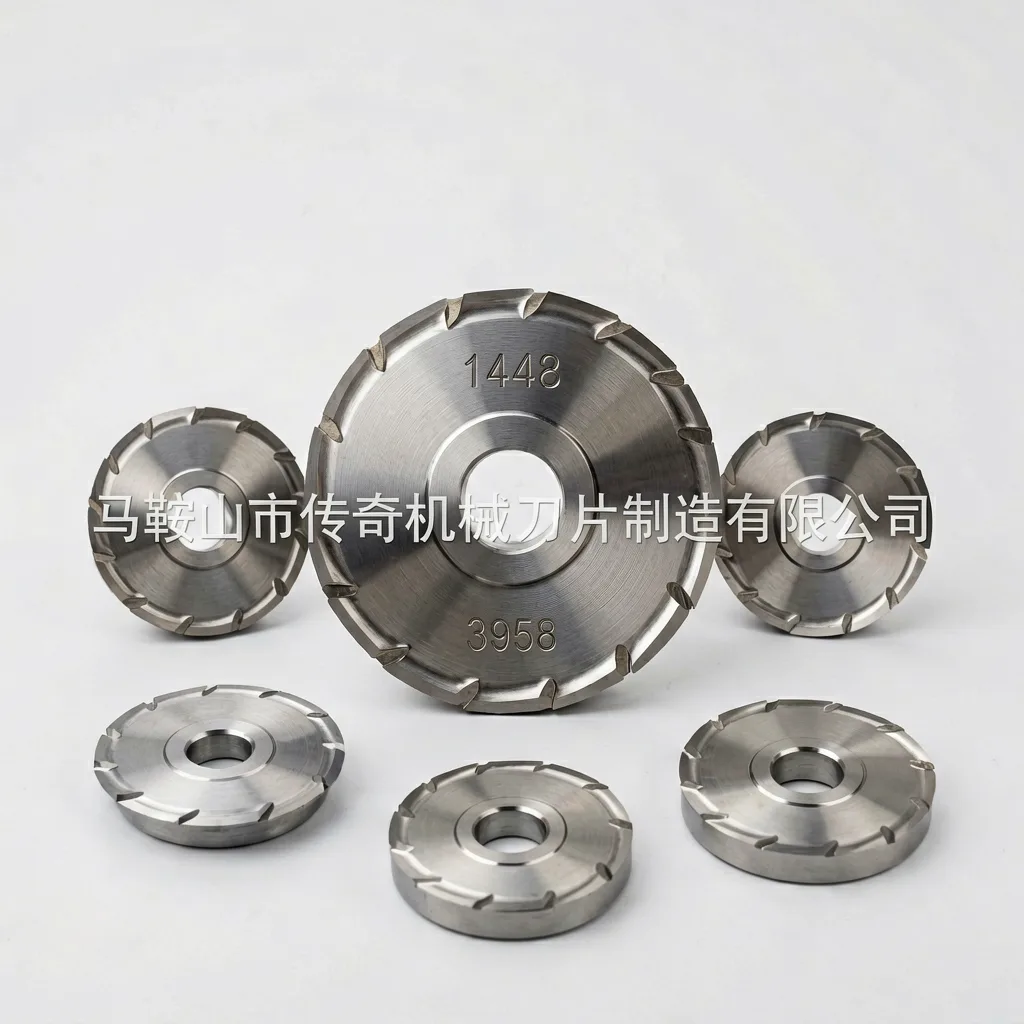
马鞍山地处苏皖交界,毗邻宁马城际与南京禄口机场,这一区位让传奇机械刀片在物流响应上具备天然优势。对于长三角地区客户,常规规格刀片可实现48小时内到货;非标定制件从图纸确认到发货,周期通常控制在7-10个工作日。相比部分北方供应商动辄15天以上的交期,这一节奏更贴合中小加工企业“小批量、多批次”的采购习惯。在资金周转层面,类似杭州知屋金融服务外包有限这类机构所提供的灵活结算思路,也为制造企业与下游客户之间构建了更顺畅的合作通道。
刀片虽小,却直接压在成本与效率的交叉点上。与其在废品率攀升后频繁换供应商,不如从热处理曲线、刃磨参数与交付节奏三个维度重新审视采购标准。mascqjxdp.com 上公开的选型对照表与工况参数,或许能为正在被毛刺和停机困扰的车间提供一条更务实的解决路径。